
Na soldagem para aço inox, ser eficiente no controle térmico e na proteção é o primeiro passo para conferir resistência à peça.
O aço inoxidável possui baixa condutividade térmica, alta sensibilidade à contaminação e suscetibilidade à oxidação durante o processo. Por isso, exige cuidados especiais quanto ao eletrodo, máquina utilizada e a limpeza.
Este conteúdo apresenta os critérios técnicos para garantir uma soldagem mais adequada.
Por que a solda para inox exige mais controle?
Utilizada em segmentos diversos, da indústria metalúrgica à alimentícia, a soldagem do aço inox envolve variáveis que impactam o desempenho da junta:
- Baixa condutividade térmica: o calor se concentra na zona de soldagem, aumentando a largura da ZTA e o risco de deformações;
- Alta dilatação: favorece empenamentos e tensões residuais;
- Sensibilidade à contaminação: a presença de carbono livre ou partículas ferrosas pode comprometer a qualidade da solda e afetar a resistência à corrosão;
- Formação de óxidos (coloração térmica): pode apresentar soldas amarelas, indicando degradação superficial e possível perda de passivação.
Em resumo: sem controle térmico e proteção adequada, a solda falha, mesmo que visualmente pareça aceitável.
Qual eletrodo revestido utilizar na solda inox (304, 316 e mais)?
Na soldagem de aço inoxidável, a escolha inadequada compromete propriedades mecânicas e resistência química da junta soldada.
Por isso, a seleção do consumível é essencial, sendo preciso considerar diversos fatores, como:
- Tipo de inox;
- Posição de soldagem;
- Corrente disponível;
- Acabamento desejado.
Veja algumas recomendações:
- E308L / ER308L: para inox austenítico tipo 304;
- E316L / ER316L: para inox 316, com maior resistência à corrosão localizada;
- E309L / ER309L: para juntas dissimilares (inox com aço carbono).
Solda TIG, MIG ou eletrodo: qual usar no inox?
A escolha do processo define três coisas: controle térmico, produtividade e acabamento final.
Não existe melhor processo. Existe o mais adequado a cada aplicação.
Veja o comparativo:
| Tipo de solda | Quando usar | Vantagens | Limitações |
| Eletrodo Revestido (SMAW) | Manutenção
Trabalho a campo Aplicações não críticas |
Robustez
Versatilidade Baixo custo |
Alto aporte térmico
Menor controle Acabamento limitado |
| TIG (GTAW) | Chapas finas
Aplicações sanitárias e de precisão |
Excelente controle térmico
Alta qualidade do cordão |
Baixa produtividade
Maior dependência da habilidade do operador |
| MIG/MAG (GMAW) | Produção industrial
Maior espessura |
Alta taxa de deposição
Produtividade elevada |
Dependência de gás
Menor controle fino que o TIG |
Nestes casos, contar com uma recomendação especializada é uma decisão qualitativa e também operacional.
Veja também: Melhor máquina de solda para metalon: qual opção escolher?
Erros comuns ao soldar inox (e como evitar)
A maioria dos problemas não vêm do material, mas da execução. Isto é, alguns erros relacionados ao processo merecem atenção:
Aporte térmico excessivo
Característica que aumenta a ZTA e favorece a precipitação de oxidação.
Ou seja, é necessário trabalhar com ajuste de corrente, tensão e velocidade ideais, de forma que o aporte não seja excessivo, causando susceptibilidade à oxidação, e nem subdimensionado ao ponto de resultar em falta de penetração.
Proteção gasosa inadequada
Quando a proteção é feita com gás errado, a oxidação superficial cresce, assim como eleva a perda de resistência à corrosão.
Logo, como solução, deve-se controlar a vazão e escolher o gás corretamente.
Geralmente, utiliza-se uma mistura (Argônio + 2% de CO2 ou Oxigênio) que estabiliza o arco e eleva a integridade da liga.
Contaminação da superfície
Esse é um dos defeitos de soldagem que dá início aos processos corrosivos que comprometem a integridade da peça soldada.
Para evitar esse problema, recomenda-se a limpeza mecânica e química antes da soldagem.
Leia também: Segurança na soldagem: conheça os principais riscos e como evitá-los
Controle insuficiente do arco
Essa falha pode causar perfuração e instabilidade, principalmente em chapas finas.
Por isso, a recomendação é sempre utilizar processos adequados, além de parâmetros muito bem ajustados.
Veja mais: Qual é a diferença entre soldagem a arco elétrico e soldagem a gás?
Tipos de máquina de solda para inox
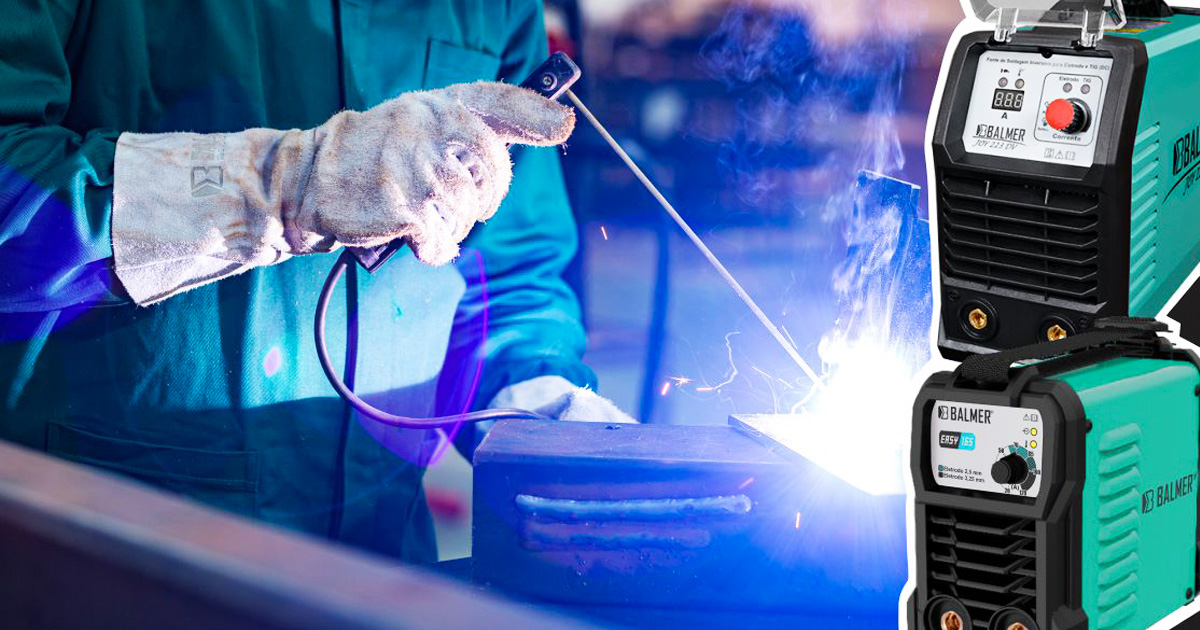
O desempenho na solda para inox está relacionado à estabilidade do arco e ao controle dos parâmetros elétricos.
Dessa forma, a escolha da máquina determina a estabilidade do processo e a qualidade final da solda.
Portanto, o portfólio da BALMER contempla diferentes tecnologias capazes de atender a essas exigências.
Inversoras para eletrodo revestido
Aplicáveis em atividades de manutenção e operações em campo, com capacidade de operar eletrodos inoxidáveis com estabilidade adequada.
Modelos BALMER: JOY 223 DV e Easy 165 DV.
Inversoras TIG (DC)
Inversoras de soldagem TIG permitem controle preciso do arco, com ajuste fino de corrente.
Opções BALMER: JOY TIG 203P e Vulcano TIG 205P DC.
Fontes MIG/MAG
Indicadas para processos produtivos pesados, as máquinas de solda MIG/MAG possuem alta taxa de deposição e repetibilidade.
Fontes BALMER recomendadas: Vulcano MIG 250M, Vulcano MIG 270T e Vulcano MIG 350T.
Por que as inversoras BALMER são adequadas?
A soldagem de inox exige estabilidade elétrica e resposta dinâmica do equipamento.
As inversoras BALMER são ideais, especialmente por incluírem:
- Estabilidade do arco: seus conversores com IGBT e tecnologia PWM em malha fechada mantêm a corrente constante, mesmo com variações na altura, evitando superaquecimento e deformações para os modelos Joy.
- Robustez para a aplicação indústria, especialmente para os modelos MIG, que possuem construção metal mecânica;
- Eficiência no TIG DC: entrega um arco puro e controlado, com poça de fusão precisa, ideal para soldas limpas e livres de respingos no inox;
- Função pulsada para chapas finas: alterna corrente entre pico e base, protegendo o material e criando soldas mais estéticas;
- Ignição limpa (Alta Frequência e Lift Arc): inicia o arco sem contaminação, melhorando a estética da peça;
- Versatilidade produtiva: seus modelos multiprocesso, como Vulcano FLEX MIG e Easy Flex MIG, permitem processos MIG/MAG e eletrodo revestido, com o mesmo padrão de eficiência.
Com atuação consolidada na indústria brasileira e fabricação nacional, a BALMER desenvolve soluções para diferentes níveis de exigência, da manutenção ao processo industrial.
Acesse o catálogo completo e avalie os equipamentos indicados para solda em inox:
Perguntas Frequentes — Solda para inox
As principais dúvidas em soldagem do inox respondidas com rapidez.
Qual eletrodo usar para inox 304? E para 316?
Para inox 304, a recomendação é utilizar E308L ou ER308L. Já no inox 316, recomenda-se utilizar E316L ou ER316L.
Solda inox: MIG ou TIG, qual é melhor?
Depende da aplicação:
- TIG: melhor controle e acabamento.
- MIG: maior produtividade.
Por que a solda de inox fica preta ou amarela?
Essa característica é decorrente de oxidação por proteção gasosa inadequada ou aporte térmico elevado.
A coloração indica degradação superficial e possível perda de resistência à corrosão.
Como soldar chapa fina de inox sem furar?
Essa é uma dificuldade comum. Recomenda-se priorizar os seguintes pontos:
- Optar pelo processo TIG;
- Reduzir corrente de soldagem;
- Manter a velocidade de avanço constante;
- Minimizar a concentração de calor.
Dica: o controle do aporte térmico é determinante para evitar perfuração.